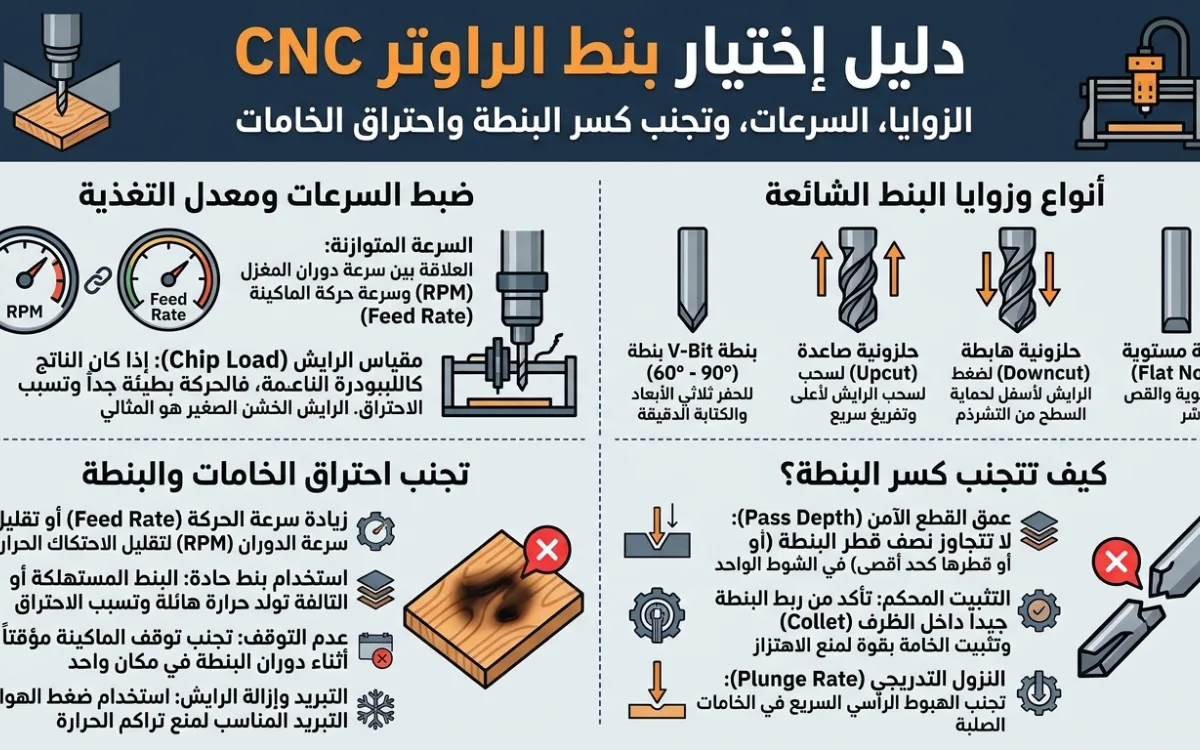
البنطة (End Mill / Router Bit) هي الأداة التي تلامس الخامة مباشرة؛ اختيار البنطة الخاطئة أو ضبط سرعة غير متوافقة يؤدي إما لكسر البنطة فوراً، أو احتراق خامة الخشب، أو ذوبان الأكريليك وتشويهه.
1. أنواع بنط الراوتر CNC الأساسية:
- بنطة التفريغ المستقيم (Flat End Mill): بنصل أو نصلين (1 Flute / 2 Flutes) لقطع وتفريغ الخشب والألواح وعمل الجيوب المستوية.
- بنطة الراوتر الحلزونية ذات النصل الواحد (Single Flute Spiral): الخيار الإلزامي لقطع وتفريغ الأكريليك والبلاستيك؛ لأنها تطرد الرايش الساخن للأعلى فوراً وتمنع ذوبان الأكريليك والتصاقه بالبنطة.
- بنطة الزاوية (V-Bit 60 & 90 Degree): تستخدم لكتابة الخطوط البارزة المحفورة، وعمل مسارات ثني ألواح الكلادينج.
- البنطة الكروية (Ball Nose Bit): بنهاية نصف دائرية، مخصصة للنحت ثلاثي الأبعاد 3D والمنحنيات الناعمة.
2. التوازن بين سرعة الدوران وسرعة التغذية:
- سرعة دوران المغزل (Spindle RPM): تتراوح عادة بين 16,000 إلى 20,000 لفة في الدقيقة.
- سرعة حركة المحاور (Feed Rate): يجب أن تتحرك الماكينة بسرعة مناسبة؛ إذا كانت حركة الماكينة بطيئة جداً والموتور يدور بسرعة عالية، ستحتك البنطة بنفس المكان وتولد حرارة تحرق الخشب!
- قاعدة عمق التمريرة (Pass Depth): لا تقم بقطع سُمك خامة 18 ملم بضربة واحدة في بنطة رفيعة (3 ملم)؛ القاعدة الآمنة هي ألا يتجاوز عمق كل تمريرة قُطر البنطة المستخدمة.